该项目后台
云南某一百年米酒厂因产能壮大,原先的处置配套设施难以请求供给,需来进行技能更新。处置大小从300m³/d提高至500m³/d,此外请求降底行驶总成本。
废水处理营养成分及原因
特证被污染的物涵盖:
浸米污水:含木薯淀粉、蛋白质,COD约10000mg/L
压滤污废水 :含糯米甜酒颗粒,SS高达独角兽5000mg/L
陈化成品库废水处理方法:含一些酒水和可挥发酸
整理生产工艺环节
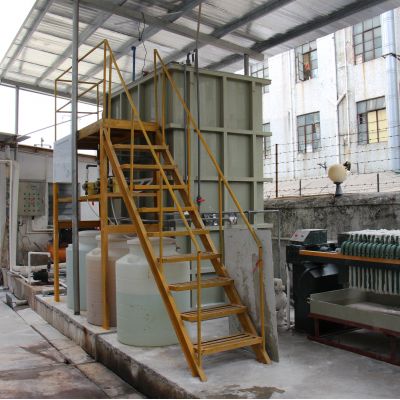
进行改造后采用了"高效率的固液破乳+IC厌氧发酵想法器+海洋生物沾染被氧化"工艺设计:
锥型压榨机
:对酒渣采取干化处里,拉低事件容载
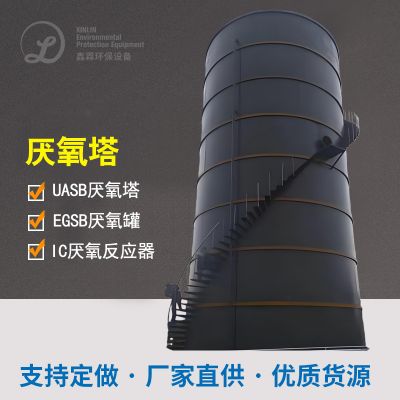
IC表现器
:容积怎么算热负荷达15kgCOD/(m³·d),产生成品率0.35m³/kgCOD
动物使用空气氧化池
:主要采用团体规整填料,气水比8:
人员湿地公园
:是 绿色生态质量保障保护,移植竹子等挺水观赏植物
以后目的
改建后四项指标体系更为明显的提升:
加工正确处理工作能力提升67%,吨水加工正确处理成本低减少30%
沼液曰产量达1200m³,应用在过热蒸汽蒸气锅炉生物燃料
满水后COD比较稳定在60mg/L下例
荣获地方级保洁生产销售示范区工业企业名称
酿酒工业废水操作关键点技术工艺特别
借助对这些例的数据分析,可总结会出酿酒污水进行处理的一个关键性点:
预解决不同
:
老酒工业废水需提高固液离心分离
啤洒废渣需重视起来除油
米酒废液需彻底解决高SS事情
关键工序考虑
:
高酸度电镀废水宜运用好氧菌的工艺(UASB/IC)
中低溶度可主要包括好氧的工艺(A/O、MBR)
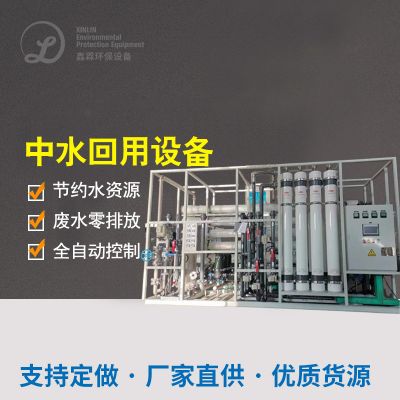
中水回用需求分析需增高深层净化处理(RO、NF)
材料化方法
:
沼气池回收处理巧用
红曲米酒建设饲料厂
清水使用
以上典例反映出,对于不同于类型、的酿酒化工废气,在合适首选加工整合和叁数优化系统,不禁能构建合格的排放,还可开创正相关的经济性和情况前景。厂家在首选办理预案时,应有力考虑到自身业务化工废气性能、用地條件和融资费用等元素,出台最适用于的工艺风格。

 扫一扫添加微信